










Pastāvīgie magnēti NdFeB kā viens no svarīgākajiem materiāliem mūsdienu tehnoloģiju un sociālā progresa popularizēšanai tiek plaši izmantoti šādās jomās: datora cietais disks, magnētiskās rezonanses attēlveidošana, elektriskie transportlīdzekļi, vēja enerģijas ražošana, industriālais pastāvīgā magnēta motors, sadzīves elektronika ( CD, DVD, mobilais tālrunis, stereo, kopējamais aparāts, skeneris, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera, kamera , kamera, kamera, kamera, kamera, kamera, kamera un kamera Ledusskapis, televizori, gaisa kondicionieri uc) un magnētiskās iekārtas, magnētiskās novirzes tehnoloģijas, magnētiskā diska un citas nozares.
Kopš 1985. gada industrializācija ir uzsākta Japānā, Ķīnā un Eiropā un Amerikas Savienotajās Valstīs. Pēdējo 30 gadu laikā globālā pastāvīgā magnētiskā materiāla rūpniecība ir strauji attīstījusies. Magnētiskā enerģija tiek pastāvīgi atjaunota, un materiālu daudzveidība un zīmols pieaug. Tirgus paplašināšanās rezultātā pieaug arī tā ražotāji, un daudzi klienti neizbēgami tiek sagrābti šādā apjukumā. Kā mēs varam novērtēt preces plusi un mīnusi?
Visaptverošākā sprieduma metode: pirmkārt, magnēta veiktspēja; otrkārt, magnēta lielums; treškārt, magnētu pārklājums.
Pirmkārt, magnētu veiktspējas aizsardzība izriet no izejvielu ražošanas procesa kontroles.
1. Saskaņā ar augstas kvalitātes vai vidējas kvalitātes vai zemas kvalitātes saķepinātās NdFeB ražošanas prasībām uzņēmumiem jāizvēlas izejvielas saskaņā ar nacionālajiem standartiem.
2. Neatkarīgi no tā, vai ražošanas process ir uzlabots, tas tieši nosaka magnēta darbību un kvalitāti. Pašlaik visprogresīvākās tehnoloģijas ir mēroga stieņa (SC) tehnoloģija, HD tehnoloģija un JM tehnoloģija. Mazās jaudas vakuumizolācijas kausēšanas krāsns (10kg, 25kg, 50kg) ir aizstāta ar lielu ietilpību (100kg, 200kg, 600kg, 800kg) vakuuma indukcijas krāsns. SC (StripCasting) ātras liešanas tehnoloģija pakāpeniski nomainīja lielo lietoto stieņu (liešanas stieņa, kura dzesēšanas virziena biezums ir lielāks par 20-40 mm). Ūdeņraža smalcināšanas (HD) tehnoloģija un gaisa plūsmas dzirnaviņas (JM) ir nomainījuši žokļa smalcinātāju, disku dzirnaviņu un lodveida dzirnavām (slapjā malšana), lai nodrošinātu pulvera viendabīgumu, un tas ir izdevīgs šķidrās fāzes sajaukšanai un graudainības uzlabošanai.
3. Magnētiskā lauka virzienā Ķīna ir vienīgā valsts pasaulē, kas izmanto divas pakāpes, lai nomāktu liešanas formu. To veido vertikālais presēšanas molding ar mazu spiedienu orientācijā. Visbeidzot tiek izmantots kvazi izostatiskā presēšana. Šī ir viena no svarīgākajām NdFeB nozares īpatnībām Ķīnā.
4. Un ražošanas procesa kvalitātes uzraudzība ir ļoti svarīga. To var kontrolēt ar SC biezuma mērījumiem un JM daļiņu izmēra sadalījumu. Produkta kvalitāte ir atkarīga no ražošanas procesa kontroles, bet klients būs neizpratnē, kā novērtēt iegādāto produktu veiktspēju? Ķīnas Metroloģijas un pētniecības institūts ir izstrādājis dažādus pastāvīgu magnētisko materiālu tehnoloģiju magnētisko parametru mērīšanas instrumentu modeļus. Magnētiskā lauka magnētiskais magnēts (PFM) ir pārbaudes instruments lielu piespiedu spēka pastāvīgo magnētu mērīšanai. Tas galvenokārt ir jāpielāgojas augstajam piespiedu pastāvīgajam magnētam, ko pieprasa elektriskais transportlīdzeklis un lielais pastāvīgā magnēta motors.
Klients var izvēlēties NdFeB zīmolu pēc magnetita parametru Br (remanence), Hcb (piespiedu spēks), Hcj (iekšējais piespiedu spēks) un (BH) max (maksimālais magnētiskā enerģijas produkts). Tajā pašā laikā šie četri parametri ir kritēriji, lai noteiktu, vai izstrādājumu ražo atbilstoši klienta prasībām.
Otrkārt, magnēta lieluma aizsardzība ir atkarīga no rūpnīcas apstrādes spēka.
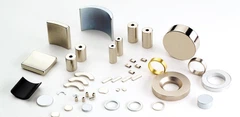
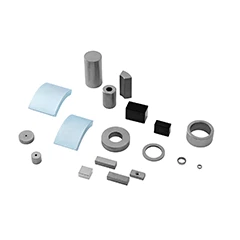
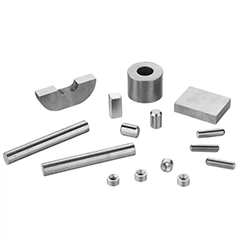
Nd-Fe-B pastāvīgā magnēta formas ir dažādas, piemēram, apļveida, cilindriskas, cilindriskas (ar iekšējo caurumu), kvadrātveida, kvadrātveida, kvadrātveida kolonnas, flīžu, ventilatoru, trapecveida, daudzstūris un dažādas neregulāras formas utt. Katrs pastāvīgā magnēta formai ir dažādi izmēri, un ražošanas procesu ir grūti sasniegt vienu reizi. Vispārējais ražošanas process ir: tukša (liela izmēra) pēc apstrādes ar saķepināšanu un atlaidināšanu, pēc tam veicot apstrādi (ieskaitot griešanu, urbšanu) un slīpēšanu, virsmas pārklāšanu (pārklāšanu), un pēc tam magnētiskās īpašības, virsmu kvalitātes un precizitātes mērījumiem, pēc tam magnetizēts, iepakots un no rūpnīcas.
1. Mehāniskā apstrāde ir sadalīta trijās kategorijās:
(1) griešanas process: griežot cilindriskos un kvadrātveida kolonnālos magnētus apaļās un kvadrātveida loksnēs.
(2) kontūru apstrāde: gredzenveida vai kvadrātveida magnētu izgatavošana ventilatoros, flīzēs vai magnētos ar rievām vai citām sarežģītām formām.
(3) štancēšanas apstrāde: apaļi stieņi vai kvadrātveida stieņa magnēti tiek pārstrādāti cilindriskos vai kvadrātveida cilindriskos magnētos. Apstrādes metodes ietver slīpēšanu, griešanu, EDM un lāzera apstrādi.
2. Alumīnija Nd-Fe-B pastāvīgo magnētu virsma parasti prasa vienmērīgu un noteiktu precizitāti. Magnēta virsmai, kas paredzēta neapstrādātai piegādei, nepieciešams virsmas slīpēšana. Kvadrātveida NdFeB pastāvīgo magnētu sakausējumu slīpēšanas metodes ir plakana slīpēšana, dubultas sejas slīpēšana, iekšēja slīpēšana un cilindriskā slīpēšana. Balonu bieži izmanto nenoturīgai slīpēšanai un dubultgala slīpēšanai. Vatu, sektora un VCM magnēti tiek sasmalcināti ar daudzpunktu slīpmašīnām.
Kvalificētajam magnētam ne tikai jāatbilst darbības standartam, bet arī tolerances pret dimensiju kontrole tieši ietekmē tā pielietojumu. Izmēru garantija tieši atkarīga no rūpnīcas pārstrādes stipruma. Apstrādes iekārtas tiek nepārtraukti atjauninātas, ņemot vērā ekonomikas un tirgus pieprasījumu. Efektīvākas iekārtas un rūpnieciskās automatizācijas tendence ir ne tikai, lai apmierinātu pieprasījumu pēc precizitātes paaugstināšanas, bet arī ietaupa darbaspēku un izmaksas, padarot to konkurētspējīgāku tirgū.
Treškārt, magnēta pārklājuma kvalitāte tieši nosaka produkta kalpošanas laiku.
Eksperiments parāda, ka alumīnija NdFeB pastāvīgais magnēts 1 cm3 paliek gaisā 150 ° C 51 dienas, un visi tie tiks oksidēti un izkropļoti. Vieglā skābes šķīdumā tā ir vieglāk korozija. Lai padarītu Nd-Fe-B pastāvīgu magnētu izturīgu, tas prasa 20-30 gadu ilgu kalpošanas laiku, un tam ir jāatstāj virsmas izturība pret koroziju, lai izturētu koroziju pret koroziju pret magnētiem. Pašlaik alumīnija NdFeB pastāvīgo magnētu ražošanas nozarē parasti tiek izmantots galvanizācijas metāls, galvanizācija + electroless metāls, elektroforētiskais pārklājums un fosfatēšana. Magnēta virsmai ir novietots papildu izolācijas slānis, lai magnētiskās virsmas atdalītu no korozīvās vides, lai novērstu magnēta ieplūšanu.
1. Galvenokārt cinkošana, niķeļa pārklājums + varš + niķelis, niķeļa pārklājums + vara + electroless niķeļa pārklājuma tehnoloģija, citi metāla apšuvuma prasības, parasti niķeļa pārklāšanā pēc citu metāla apšuvuma.
2. Fosfējot izmanto arī dažos īpašos gadījumos: (1) fosfātu izmantošana ir viegli lietojama, ja Nd-Fe-B magnēta izstrādājumi ir garš un nav skaidrāki pēc virsmas apstrādei. (2), kad magnētiem ir nepieciešama epoksīdsveķu līmēšana, krāsošana utt., Epoksīda organisko savienojumu, piemēram, līmi un laka, saistīšanās spēks prasa ļoti labu matricu. Labi izrotāt īpašumu. Fosfatēšanas process var uzlabot magnēta virsmas invazīvo spēju.
3. Elektroforētiskais pārklājums ir kļuvis par vienu no plaši pielietotajām pretkorozijas virsmas apstrādes tehnoloģijām. Tā kā tam ir laba saķere ar porainu magnētu virsmu, tā ir noturīga pret sāls miglu, skābju un sārmu izturību pret koroziju. Bet, salīdzinot ar apkaisīto pārklājumu, tā mitrums un siltuma izturība ir slikti.
Klienti var izvēlēties pārklājumus atbilstoši to produktu prasībām. Ar motora aplikācijas paplašināšanu klientiem ir augstākas prasības pret NdFeB izturību pret koroziju. HAST eksperiments (pazīstams arī kā PCT tests) ir speciāli izstrādāts, lai pārbaudītu pastāvīgo magnētu saķepinātā NdFeB izturību pret koroziju mitros un augstas temperatūras apstākļos.
Sāls izsmidzināšanas eksperimenta mērķis ir veikt ātru korozijas novēršanas eksperimentu ar saķepinātiem Nd-Fe-B magnēti, kurus apstrādā ar pretkorozijas pārklājumu. Eksperimenta beigās paraugi tiek noņemti un žāvēti no testa kaste, un parauga virsmas lieluma kārba ar plankumiem un plankumiem tiek novērota ar acīm vai palielināmo stikliem. Krāsas izmaiņas.
Apkopojot, tikai izprotot ražošanas procesu un izprotot produkta prasības, klienti var pareizi novērtēt produkta kvalitāti. Īsi sakot, tas ir izpratne par veiktspēju, dimensijas tolerances kontrole, pārklājuma noteikšana un izskata novērtējums.
Darbību var izmērīt, izpildot Br (remanence), Hcb (piespiedu spēku), Hcj (iekšējais piespiešanas spēks), (BH) max (maksimālais magnētiskā enerģijas produkts) un izlīdzināšanas līkne; pielaide attiecībā uz dimensiju var izmērīt ar verniera kalibru; uz pārklājuma, pārklājuma krāsu un spīdumu spilgtumu var redzēt ar neapbruņotu aci, un testēšanas pusē, izmantojot saistošo spēku un sāls miglas eksperimentu, var novērot ar neapbruņotu aci. Metode; kopējais izskats, galvenokārt izmantojot neapbruņotu aci vai palielināmo stiklu, vai optiskais mikroskops (produktam zem 0,2 mm) magnēta virsma ir tīra, nav redzamas daļiņas un svešķermeņi, nav vietas, nav malu nolaišanas leņķa, izskats ir kvalificēts.