










Saķepinātie NdFeB pastāvīgie magnēti kā viena no vielām, kas veicina mūsdienu tehnoloģijas un sociālo progresu, tiek plaši izmantoti šādās jomās: datoru cietie diski, kodolmagnētiskās rezonanses attēlveidošana, elektriskie transportlīdzekļi, vēja enerģijas ražošana, rūpnieciskie pastāvīgo magnētu motori, plaša patēriņa elektronika ( CD, DVD, mobilie tālruņi, stereoaparāti, kopētāji, skeneri, videokameras, kameras, ledusskapji, televizori, gaisa kondicionieri utt.) un magnētiskās iekārtas, magnētiskās levitācijas tehnoloģija, magnētiskā pārraide un citas nozares.
Pēdējo 30 gadu laikā pastāvīgo magnētu materiālu nozare ir enerģiski attīstījusies, magnētiskā veiktspēja nepārtraukti ir pārspējusi rekordus, un materiālu dažādība un pakāpes ir turpinājušas palielināties. Paplašinoties tirgum, ar katru dienu palielinās arī tā ražotāji, un daudzi klienti neizbēgami nonāks šādā apjukumā. Kā spriest par produkta kvalitāti?
Visaptverošas sprieduma metodes: 1. Magnēta veiktspēja; 2. Magnēta izmērs; 3. Magnēta pārklājums.
Pirmkārt, magnēta veiktspējas garantija nāk no izejvielu ražošanas procesa kontroles
1. Saskaņā ar uzņēmuma prasībām ražot augstas kvalitātes vai vidējas kvalitātes vai zemas kvalitātes saķepināto NdFeB, izvēlieties izejvielas atbilstoši valsts standartā noteiktajam izejvielu sastāvam.
2. Tas, vai ražošanas process ir uzlabots vai nav, tieši nosaka magnēta veiktspēju un kvalitāti. Pašreizējās progresīvās tehnoloģijas ir mēroga liešanas (SC) tehnoloģija, ūdeņraža drupināšanas (HD) tehnoloģija un strūklas frēzēšanas (JM) tehnoloģija. Mazjaudas vakuuma indukcijas kausēšanas krāsnis (10 kg, 25 kg, 50 kg) ir aizstātas ar lielas ietilpības (100 kg, 200 kg, 600 kg, 800 kg) vakuuma indukcijas krāsnīm. SC (StripCasting) ātrās cietināšanas liešanas tehnoloģija pakāpeniski ir nomainījusi lielos lietņus (lietņus, kuru biezums ir lielāks par 20-40mm dzesēšanas virzienā), un ūdeņraža drupināšanas (HD) tehnoloģija un strūklas frēzēšana (JM) ir aizstājusi žokļu drupinātājus. un disku dzirnavas. mašīna, lodīšu dzirnavas (mitrā frēzēšana), kas nodrošina pulvera viendabīgumu un veicina šķidrās fāzes saķepināšanu un graudu rafinēšanu.
3. Runājot par magnētiskā lauka orientāciju, mana valsts ir pirmā valsts, kas izmanto divpakāpju presēšanas formēšanu. Orientācijas laikā vertikālai formēšanai tiek izmantots neliels spiediens, un pēc tam tiek izmantota kvazizostatiska presēšana. Tā ir viena no manas valsts saķepinātās NdFeB nozares īpašībām.
4. Turklāt ražošanas procesa kvalitātes uzraudzība ir ļoti svarīga, un to var kontrolēt, izmantojot SC loksnes biezuma mērījumus un JM pulvera daļiņu izmēru sadalījumu un citas noteikšanas metodes. Visi produkti ir atkarīgi no ražošanas procesa kontroles, bet klienti būs ļoti neizpratnē, kā spriest par manis iegādāto produktu veiktspēju? Metroloģijas institūtā ir secīgi izstrādāti dažāda veida pastāvīgo magnētisko materiālu tehnoloģiju magnētisko parametru mērinstrumenti. Impulsu magnētiskā lauka magnetometrs (PFM) ir testa instruments īpaši augsta piespiedu spēka pastāvīgo magnētu pārbaudei, galvenokārt, lai izpildītu pastāvīgos magnētus ar lielu piespiedu spēku, kas nepieciešams elektrisko transportlīdzekļu un lielu pastāvīgo magnētu motoru jomā.
Atbilstoši magnēta parametriem Br (paliekošais magnētisms), Hcb (piespiedu spēks), Hcj (iekšējais piespiedu spēks), (BH)max (liels magnētiskās enerģijas produkts), varat izvēlēties sev nepieciešamo NdFeB pakāpi. Tajā pašā laikā šie četri parametri Tas ir standarts, lai novērtētu, vai produkts ir ražots atbilstoši klienta prasībām.
Otrkārt, magnēta izmēra garantija ir atkarīga no rūpnīcas apstrādes stipruma
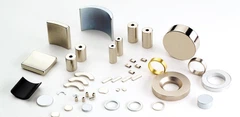
NdFeB pastāvīgo magnētu formas praktiskajos pielietojumos ir dažādas, piemēram, diski, cilindri, cilindri (ar iekšējiem caurumiem); kvadrāti, kvadrāti, kvadrātveida kolonnas; flīzes, sektori, trapeces, daudzstūri un dažādas neregulāras formas utt. Katras formas pastāvīgajiem magnētiem ir dažādi izmēri, un ražošanas procesā ir grūti panākt vienreizēju formēšanu. Vispārējais ražošanas process ir šāds: vispirms pēc saķepināšanas un atlaidināšanas ražo lielas (liela izmēra) sagataves, pēc tam apstrādājot (ieskaitot griešanu, urbšanu) un slīpējot, apstrādājot virsmas pārklājumu (pārklājumu), un pēc tam veic magnēta veiktspējas, virsmas pārbaudi. kvalitāte un izmēru precizitāte, tad magnetizācija, iepakošana un piegāde.
1. Apstrāde ir sadalīta trīs kategorijās:
(1) Griešanas apstrāde: cilindrisku un kvadrātveida kolonnu magnētu griešana diskos un kvadrātos;
(2) Formas apstrāde: apļveida un kvadrātveida magnētu apstrāde vēdekļveida, flīžu vai rievotu vai citos sarežģītas formas magnētos;
(3) Urbšanas apstrāde: apstrādājiet apaļo un kvadrātveida stieņu magnētus cilindriskos vai kvadrātveida cauruļu magnētos. Tās apstrādes metodes ietver: slīpēšanas un sagriešanas apstrādi, elektriskās dzirksteles griešanas apstrādi un lāzera apstrādi.
2. Saķepināto NdFeB pastāvīgo magnētu komponentu virsmai parasti jābūt gludai un jāsasniedz noteikta precizitāte, un sagataves piegādātā magnēta virsma ir jānoslīpē. Parasti izmantotās slīpēšanas metodes kvadrātveida NdFeB pastāvīgo magnētu sakausējumiem ietver virsmas slīpēšanu, divgalu slīpēšanu, iekšējo slīpēšanu un ārējo slīpēšanu. Cilindrus parasti izmanto slīpēšanai bez serdes, slīpēšanai ar dubultu galu utt. Daudzstaciju slīpmašīnas tiek izmantotas flīžu, sektoru un VCM magnētiem.
Kvalificētam magnētam ne tikai jāatbilst veiktspējas standartiem, bet arī izmēru pielaides kontrole tieši ietekmē tā pielietojumu. Izmēra garantija ir tieši atkarīga no rūpnīcas apstrādes stipruma. Apstrādes iekārtas tiek pastāvīgi atjauninātas atbilstoši ekonomikas un tirgus pieprasījumam. Uzlabotas iekārtas un rūpnieciskās automatizācijas tendences ne tikai apmierina klientu augošo pieprasījumu pēc produkta precizitātes, bet arī ietaupa. Tas samazina darbaspēku un izmaksas, padarot to konkurētspējīgāku tirgū.
Atkal magnēta pārklājuma kvalitāte tieši nosaka produkta lietošanas laiku
Eksperimenti liecina, ka, ja 1cm3 saķepināto NdFeB pastāvīgo magnētu 51 dienu novietos gaisā 150 grādu temperatūrā, tas pilnībā oksidēsies un sarūsēs. Vāja skābes šķīdumā tas ir vieglāk sarūsējis. Lai NdFeB pastāvīgais magnēts būtu izturīgs, tā kalpošanas laikam ir jābūt 20-30 gadiem, un tam ir jāveic virsmas pretkorozijas apstrāde, lai tas būtu izturīgs pret magnēta korozīvās vides koroziju. Pašlaik saķepināto NdFeB pastāvīgo magnētu ražošanas rūpniecībā parasti tiek izmantotas tādas metodes kā metāla galvanizācija, galvanizācija un bezelektroniskā metāla pārklāšana, elektroforētiskā pārklājuma un fosfatēšanas apstrāde, lai magnēta virsmu pārklātu ar papildu separatoru, lai magnēta virsmu izolētu no korozīvās vielas. vidējs. , lai neļautu barotnei iekļūt magnētā.
1. Parasti ir trīs galvenie cinkošanas, niķeļa pārklāšanas plus vara un niķeļa pārklājuma, niķeļa pārklājuma un vara un bezelektroniskā niķeļa pārklājuma procesi. Citām metāla pārklājuma prasībām pēc niķeļa pārklāšanas parasti tiek izmantots cits metāla pārklājums.
2. Fosfēšanu izmanto arī dažos īpašos gadījumos: (1) fosfatēšana ir vienkārša un viegli lietojama, ja NdFeB magnēta izstrādājumi tiek apgriezti un uzglabāti pārāk ilgi un turpmākā virsmas apstrādes metode nav skaidra; (2) ja magnētam ir nepieciešams epoksīda līmes līmēšana, krāsošana utt., epoksīda organisko vielu, piemēram, līmes un krāsas, saistīšanas spēkam ir nepieciešama laba pamatnes mitrināšanas spēja. Fosfatēšanas process var uzlabot magnēta virsmas mitrināmību.
3. Elektroforētiskais pārklājums ir kļuvis par vienu no plaši izmantotajām pretkorozijas virsmu apstrādes tehnoloģijām. Tā kā tam ir ne tikai labs savienojuma spēks ar porainā magnēta virsmu, bet arī izturība pret koroziju pret sāls izsmidzināšanu, skābēm, sārmiem utt., Un tai ir lieliska izturība pret koroziju. Tomēr, salīdzinot ar izsmidzināmiem pārklājumiem, tā siltuma un mitruma izturība ir vāja.
Pārklājumu var izvēlēties atbilstoši tā izstrādājumu darba prasībām. Paplašinoties motoru pielietojuma jomai, klientiem ir izvirzītas prasības attiecībā uz NdFeB izturību pret koroziju. HAST eksperiments (pazīstams arī kā PCT eksperiments) ir paredzēts, lai pārbaudītu saķepināto NdFeB pastāvīgo magnētu izturību pret koroziju mitrā un augstā temperatūrā.
Un kā spriest, vai pārklājums atbilst prasībām? Sāls izsmidzināšanas testa mērķis ir veikt ātru pretkorozijas eksperimentu ar saķepināto NdFeB magnētu, kura virsma ir apstrādāta ar pretkorozijas pārklājumu. Eksperimenta beigās paraugu izņem no testa kastes, izžāvē un ar acīm vai palielināmo stiklu novēro, vai uz parauga virsmas nav plankumu, kā arī plankuma laukuma izmēra un krāsas izmaiņas. .
Rezumējot, tikai izprotot ražošanas procesu un preces prasības, varam pareizi spriest par preces atbilstību. Īsā kopsavilkumā tā ir veiktspējas izpratne, izmēru pielaides kontrole, pārklājumu pārbaude un izskata novērtējums.
Runājot par veiktspēju, tā Br (paliekošais magnētisms), Hcb (piespiedu spēks), Hcj (iekšējais piespiedu spēks), (BH)max (magnētiskās enerģijas produkts) un demagnetizācijas līkni var noteikt, izmantojot veiktspēju; izmēru pielaides var izmērīt ar nonija suportiem Tā precizitāte; uz pārklājuma pārklājuma krāsu un spilgtumu var novērot ar neapbruņotu aci un ar noteikšanas metodēm, piemēram, saistīšanas spēku un sāls izsmidzināšanas testu; kopējais izskats galvenokārt tiek izmantots ar neapbruņotu aci vai palielināmo stiklu, vai optiskais mikroskops (produktiem, kuru līnijas izmērs ir mazāks par 0,2 mm), magnēti Izskats ir kvalificēts, ja virsma ir gluda, bez daļiņas un svešķermeņi, kas ir redzami ar neapbruņotu aci, nav plankumu un nav malu vai stūru.